


-
 26 Oct 2026 Baca Lagi +
Sebuah trak berat berhenti ke gred menanjak dengan treler penuh. Pemandu membuka pendikit, kelajuan enjin menjadi pada 1,800 rpm, dan setiap silinder menyala 900 kali seminit...
-
19 Oct 2026 Baca Lagi +
Silinder yang telah kehilangan mampatan tetapi masih kelihatan bersih di atas bangku biasanya menceritakan kisah yang sama: tempat duduk injap berhenti mengedap lama...
-
12 Oct 2026 Baca Lagi +
Disel komersial 12 liter tiba di bengkel selepas 600,000 km dengan injap ekzos terbakar pada silinder empat. Muka injap dicuci, sisipan tempat duduk telah memalu alur cincin ...
-
05 Oct 2026 Baca Lagi +
Sebuah pikap setengah tan dengan 800 paun jubin di atas katil brek kuat pada asfalt basah. Tayar depan digali dan tahan. Tayar belakang, yang membawa bahagian beban yang sele...

Asas Tempat Duduk Injap: Aplikasi Bahan, Pemesinan dan Sistem Brek
2026-10-19
Silinder yang telah kehilangan mampatan tetapi masih kelihatan bersih di atas bangku biasanya menceritakan kisah yang sama: tempat duduk injap berhenti mengedap lama sebelum muka injap menunjukkan kerosakan yang boleh dilihat. Gelang sempit itu mengandungi tekanan pembakaran, menumpahkan sebahagian besar haba injap, dan memegang injap sepusat dengan panduannya.
Versi pendek: tempat duduk injap ialah permukaan pengedap korban, dan ia hanya sebagus empat nombor — kekerasan pada suhu operasi, sudut tempat duduk, lebar sesentuh dan habis pada panduan. Segala-galanya, daripada profil pemotong kepada kaedah press-fit, wujud untuk melindungi empat nombor tersebut. Logik yang sama digunakan pada tempat duduk yang lebih kecil di dalam injap brek pneumatik, di mana kebocoran beberapa mikrometer berbunyi sebagai penurunan tekanan pada bangku ujian.
Apakah Fungsi Tempat Duduk Injap Sebenarnya
Sebuah tempat duduk membawa tiga pekerjaan sekaligus, dan mereka menarik antara satu sama lain. Pengedap mahu jalur hubungan yang sempit dan tepat; penyejukan mahu yang luas; penjajaran mahu jalur itu sepusat dengan lubang panduan.
- Pengedap. Jalur sentuhan adalah satu-satunya penghalang antara tekanan pembakaran dan port; lebar, kedudukan dan kemasan permukaannya menentukan berapa lama ia tahan.
- Pemindahan haba. Injap ditutup untuk kebanyakan kitaran, jadi habanya keluar melalui tempat duduk ke dalam tuangan kepala. Band yang terlalu sempit mencekik laluan itu.
- Penjajaran. Tempat duduk dipotong berbanding dengan pemandu. Jika kedua-duanya tidak sepusat, injap ditolak ke sisi pada setiap acara penutup.
- Kebolehbaharui. Tempat duduk dibuat untuk dipotong semula atau diganti, jadi kepala boleh disimpan sementara bahan kekal di atas port.
| Atribut | Tempat duduk injap enjin | Tempat duduk injap brek pneumatik |
|---|---|---|
| Suhu operasi | Kedudukan ekzos berjalan beberapa ratus darjah di tempat duduk | Suhu udara ambien, dengan puncak pendek |
| gerakan | Cam didorong, beribu-ribu kitaran seminit | Pemandu digerakkan, terputus-putus |
| Rakan pengedap | Muka injap mengeras | Poppet, omboh atau pelocok, selalunya dengan pengedap elastomer |
| Bahan biasa | Besi tuang aloi, besi-kuprum tersinter, sisipan dikeraskan | Loyang, aluminium, keluli keras, sisipan elastomer |
| Kegagalan biasa | Kemelesetan, keretakan, kerusi terbakar | Nick, lubang kakisan, pengedap yang mengeras |
| Pemeriksaan lapangan | Corak sentuhan kebiruan, ujian vakum | Ujian kebocoran pada tekanan terkadar dengan masa tahan tetap |
Bahan Tempat Duduk: Kekerasan pada Suhu Adalah Spesifikasi Sebenar
Tempat duduk tidak pernah berfungsi pada suhu bilik, jadi kekerasan suhu bilik adalah penapis dan bukannya jawapan. Apa yang menentukan hayat perkhidmatan ialah kekerasan panas — berapa banyak kekerasan bertahan melebihi 600 °C — ditambah rintangan kepada pengoksidaan dan kimpalan mikro di mana permukaan panas bertemu di bawah beban.
- Besi tuang kelabu dan aloi. Bahan asal dalam banyak kepala; boleh dipercayai dengan bahan api berplumbum, terdedah kepada kemelesetan tanpa plumbum.
- Besi-tembaga tersinter. Ketumpatan dan kekerasan yang konsisten, sangat sesuai untuk pengeluaran volum tempat duduk ekzos.
- Sisipan keluli aloi yang dikeraskan. Digunakan dalam enjin diesel, LPG dan CNG di mana kemelesetan tempat duduk merupakan risiko yang diketahui.
- Menghadap keras kobalt-krom. Dipohon untuk perkhidmatan yang melampau; lebih sukar untuk dimesin dan harga yang sewajarnya.
- Aloi gangsa dan tembaga. Pemindahan haba yang sangat baik untuk kedudukan pengambilan dan perlumbaan, tidak sesuai untuk tempat duduk ekzos panas.
- Loyang dan keluli keras dalam injap brek. Dipilih untuk rintangan kakisan dan impak popet berulang, bukan untuk suhu ekzos.
Angka kekerasan yang diterbitkan untuk tempat duduk berasaskan besi selalunya berada di antara 30 dan 50 HRC. Dua tempat duduk dengan angka yang sama masih boleh berkelakuan berbeza jika hanya satu yang mengekalkan kekerasannya apabila panas, jadi gred dan struktur mikro penting sama seperti nombor pada sijil.
Sudut, Lebar Sentuhan dan Kepekatan
Dengan bahan tetap, geometri memutuskan sama ada pengedap tempat duduk dan berapa lama ia bertahan.
Sudut tempat duduk
45 darjah adalah lalai untuk kebanyakan kedudukan pengambilan dan ekzos kerana ia memusatkan diri dan menentang karbon. Sesetengah tempat duduk pengambilan menggunakan 30 darjah di mana aliran lebih penting daripada ketahanan. Kerja berbilang sudut — profil tiga sudut 30/45/60 yang biasa, atau versi lima sudut dalam binaan prestasi — membentuk laluan aliran dengan potongan bahagian atas dan tekak manakala potongan 45 darjah mengawal jalur pengedap itu sendiri.
Lebar kenalan
Enjin penumpang ringan biasanya menjalankan jalur kira-kira 1.0 hingga 1.8 mm. Tempat duduk ekzos diesel komersial berjalan lebih lebar kerana pemindahan haba melebihi beban spring minimum. Terlalu sempit dan tempat duduk ceruk dengan cepat; terlalu lebar dan pengedap bergantung pada tekanan spring yang lebih berat dan pada karbon yang tidak merapatkan jalur.
Konsentrik dan penamat
Kehabisan tempat duduk yang telah siap kepada pemandu hendaklah kekal pada kira-kira 0.025 mm atau lebih baik. Pemakaian panduan selalunya merupakan ralat yang lebih besar, jadi mengukur panduan terlebih dahulu menjimatkan masa. Selesaikan pemotongan atau kisar dengan jalur seragam pada kedudukan yang betul pada muka injap menggunakan penyingkiran bahan paling sedikit — setiap hantaran tambahan menaikkan tempat duduk dan memakan jidar hujung injap.
45° Sudut tempat duduk lalai untuk kebanyakan kedudukan pengambilan dan ekzos
1.0-1.8 mm Jalur sentuhan biasa pada enjin ringan
0.025 mm Siling praktikal untuk pelarian tempat duduk kepada pemandu
3-sudut Profil 30/45/60 digunakan untuk membentuk aliran dan mengetatkan jalur
Urutan Pemasangan dan Kegagalan yang Dihalang
Penggantian tempat duduk ialah urutan keputusan kecil, masing-masing dengan mod kegagalan dilampirkan.
- Sahkan pembaikan adalah wajar: jika ketinggian yang dipasang tidak dapat dicapai tanpa mengisar bahan berlebihan dari hujung batang, penggantian mengalahkan injap tanpa pelarasan yang tinggal.
- Potong lubang balas ke angka gangguan pembuat tempat duduk, biasanya 0.05 hingga 0.13 mm untuk kepala besi tuang. Terlalu longgar menjatuhkan sisipan; terlalu ketat pecah kepala.
- Kawal suhu dan bukannya kekerasan: sejukkan sisipan atau panaskan tuangan dan biarkan tempat duduk jatuh dengan tangan.
- Tekan sehingga kedalaman penuh dan sahkan bahu sisipan telah duduk.
- Potong atau kisar ke sudut akhir, lebar dan kedudukan, keluarkan bahan sesedikit mungkin.
- Sahkan habisan, corak sentuhan dengan kompaun kebiruan, dan ujian vakum atau tekanan sebelum kepala kembali diservis.
Kegagalan yang berikut boleh diramalkan. Kemelesetan muncul sebagai bulu mata yang hilang dan mampatan hilang, dan ia adalah masalah kekerasan panas dan bukannya pemesinan. Retak mengikuti beban terma. Sisipan yang longgar menunjukkan gangguan yang tidak mencukupi atau kepala yang terlalu panas. Runout menerangkan injap yang mengelak di bangku simpanan dan bocor dalam perkhidmatan.
Perkara yang Perlu Dipasang pada Spesifikasi Pembelian Tempat Duduk Injap
Pembeli cenderung untuk terlalu menentukan dimensi dan kurang menentukan sifat yang menjana pulangan. Spesifikasi yang boleh dilaksanakan meliputi enam baris.
| Spesifikasi | Mengapa ia penting | Semakan penerimaan |
|---|---|---|
| Gred bahan dan kekerasan panas | Menetapkan rintangan kemelesetan pada suhu | Sijil ditambah ujian kekerasan setiap kelompok |
| Toleransi lebar sudut dan sentuhan | Mentakrifkan jalur pengedap dan laluan haba | Corak sentuhan kebiruan pada banyak sampel |
| Runout ke pemandu atau gerek | Menghalang beban sisi dan memakai panduan | Periksa penunjuk dail pada bahagian siap |
| Ketinggian dan kedalaman bahu yang dipasang | Memastikan hujung injap dalam julat pelarasan | Mikrometer kedalaman dan ukuran margin hujung |
| Kemasan permukaan muka mengedap | Mengawal pengedap awal dan pembentukan karbon | Perbandingan terhadap sampel rujukan |
| Kebolehkesanan banyak dan haba | Menjadikan kegagalan medan boleh dikesan kepada kumpulan | Nombor lot yang ditanda pada pembungkusan dan lukisan |
Konsistensi batch-to-batch patut diberi perhatian berasingan. Pembekal yang mengawal acuan dan pemesinan sendiri boleh menahan sudut dan kehabisan tanpa bergantung pada kedai luar; apabila proses tersebut disumber luar, gejala pertama yang kelihatan biasanya banyak yang mengelak secara berbeza daripada yang sebelumnya.
Tempat Duduk Injap dalam Sistem Brek Pneumatik
Dalam injap brek pneumatik tempat duduk lebih kecil dan lebih sejuk, tetapi toleransinya tidak lebih mesra. Injap geganti, injap penggalak, injap utama dan injap longkang semuanya bergantung pada penutup muka tempat duduk terhadap poppet, omboh atau pelocok. Kesan beberapa mikrometer pada muka itu mengeluarkan udara secara berterusan, dan kenderaan itu sedar jauh sebelum pemandu melakukannya.
Tempat duduk injap brek biasanya dipotong dalam satu persediaan supaya muka pengedap kekal sepusat dengan lubang, dan ujian penerimaan ialah ujian kebocoran pada tekanan terkadar dengan masa tahan tetap dan bukannya pemeriksaan visual. Logik tempat duduk yang sama digunakan: bahan yang dipilih untuk kelembapan dan rintangan kakisan, lebar sentuhan terkawal, dan geometri yang kekal stabil selepas beribu-ribu penggerak. Untuk melihat dengan lebih dekat cara tempat duduk tersebut berada di dalam unit yang lebih luas, lihat gambaran keseluruhan ini reka bentuk injap brek pneumatik .
 Injap Penggalak Injap Penggalak ialah komponen berprestasi tinggi yang direka untuk meningkatkan kecekapan dan tindak balas sistem pneumatik dan hidraulik. Dengan mengoptimumkan peraturan tekanan... Lihat Produk →
Injap penggalak ialah contoh yang berguna kerana tempat duduknya perlu memegang pembezaan tekanan dan bukannya hanya menutup laluan, yang menjadikan keadaan rata dan tepi boleh diukur dalam perkhidmatan.
Pemasangan Silinder Injap: Tempat Tempat Duduk Bertemu Piston
Injap brek jarang gagal di tempat duduk sahaja. Dalam pemasangan silinder injap tempat duduk berfungsi melawan omboh, pelocok atau diafragma yang bergerak, jadi pengedap adalah hak milik pasangan itu. Pemasangan injap longkang, injap longkang automatik, injap sehala, pemasangan injap keselamatan dan silinder tutup minyak semuanya mengandungi muka tempat duduk yang mesti kekal rata dan sepusat melalui beribu-ribu kitaran tekanan.
Gandingan itu mengubah perkara yang perlu diperiksa. Di tempat duduk, periksa jalur sesentuh dan sebarang kerosakan tepi; pada elemen mengawan, periksa set mampatan, bengkak dan pasir terbenam. Tempat duduk yang mengukur dengan sempurna masih boleh bocor jika muka lawan telah mengambil satu set, itulah sebabnya unit ini diuji kebocoran sebagai pemasangan. Lebih terperinci tentang cara unit dibina dan diuji adalah dalam artikel ini mengenai pemasangan silinder injap .
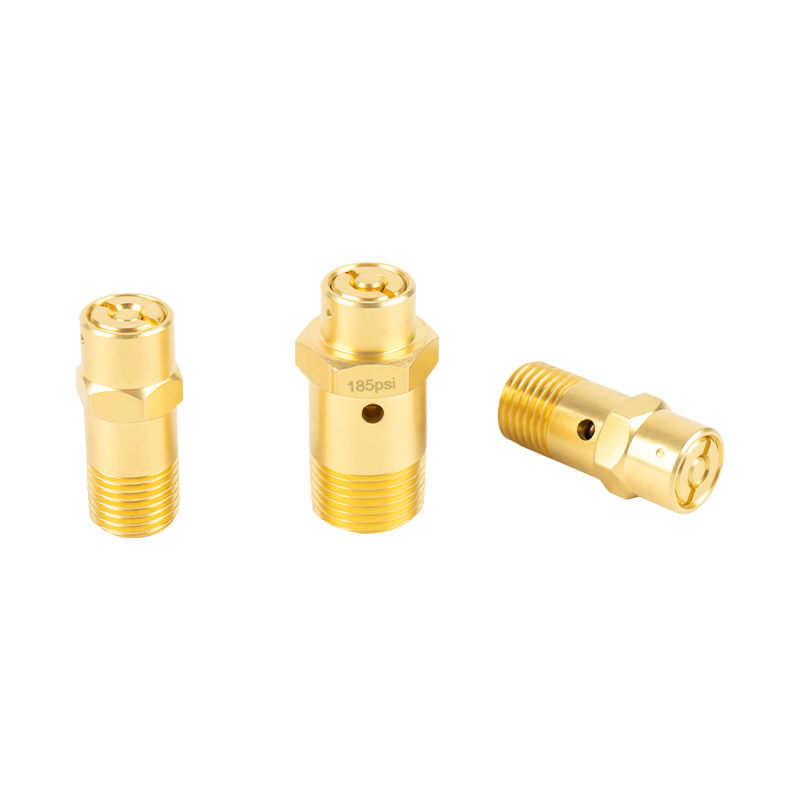 Pemasangan Injap Keselamatan Pemasangan Injap Keselamatan ialah komponen penting yang direka untuk melindungi sistem automotif daripada tekanan berlebihan dengan memastikan pelepasan tekanan yang selamat dan terkawal. Perhimpunan ini... Lihat Produk →
Bahagian Bermesin dan Komponen Getah Di Sekitar Tempat Duduk
Tempat duduk juga tidak berfungsi bersendirian dalam bil bahan. Lengan pemandu dan tempat duduk spring meletakkan bahagian yang bergerak, omboh dan pelocok membawa beban, omboh pengering duduk di dalam unit rawatan udara dengan kelegaan halus untuk dipegang, dan penutup kosong dan bahagian aluminium menutup litar. Masing-masing ialah kerja pemesinan yang diukur dalam seperseratus milimeter, dan setiap satu boleh membuka kerusi yang baik secara senyap-senyap jika ia terkeluar daripada toleransi.
Getah tergolong dalam perbualan yang sama. Getah letak kereta dan pad getah untuk jentera pembinaan kelihatan seperti barang berisiko rendah, tetapi pad dengan kekerasan yang salah atau elemen dengan set mampatan yang salah mengubah daya yang dilihat oleh muka tempat duduk di belakangnya. Apabila injap bocor sekejap-sekejap, tempat duduk selalunya bahagian terakhir yang gagal dan yang pertama dipersalahkan.
 Omboh Pengering Omboh pengering ialah komponen utama dalam sistem pengering, terutamanya digunakan untuk mengawal dan mengawal aliran udara atau bendalir semasa proses pengeringan. Ia biasanya dipasang... Lihat Produk →
Pengeluar seperti Kilang Alat Ganti Automotif Yuyao Zhedong, berdagang sebagai ZEAST Autoparts, telah membina kedudukan bekalan mereka di sekitar campuran ini: pengeluaran siri tempat duduk injap brek sejak September 1988 di Yuyao, Zhejiang, disokong oleh pusat pembuatan acuan dalaman dan bengkel perkakasan, getah dan pelekat. Syarikat itu menyatakan bahawa ia telah memegang pensijilan GB/T19001-2000idt dan ISO9001:2000 sejak awal 2000-an, membekalkan pelanggan termasuk FAW, China Second Automobile, Wanxiang Group dan beberapa pengeluar injap dan brek serantau, serta mengeksport ke lebih 30 negara. Angka kapasiti yang diterbitkan adalah tidak sama - satu halaman memetik lebih daripada 5 juta set tempat duduk injap setahun, manakala panel data syarikat menunjukkan 10,000,000 - dan kedua-duanya adalah penyata syarikat dan bukannya nombor yang diaudit.
Untuk kerja enjin, senarai semak kekal pendek: sahkan panduan sebelum memotong apa-apa, pastikan habis hampir 0.025 mm, pegang jalur sesentuh di dalam julat pembina enjin, dan keluarkan bahan sesedikit mungkin. Bagi sesiapa yang mendapatkan tempat duduk dalam jumlah, senarai semak beralih kepada pembekal — gred bahan dengan kekerasan panas yang terbukti, toleransi sudut dan lebar yang dipersetujui secara bertulis, kehabisan disahkan melalui pemeriksaan dan bukannya dengan janji, dan kebolehkesanan lot supaya satu kumpulan yang buruk dapat dibendung. Tempat duduk injap ialah bahagian kecil dengan kesan besar pada kos waranti, dan ia patut dinyatakan seperti itu.
Z E A S T
Berita Dan Maklumat
